塑料桶制造厂的生产流程与质量控制要点

塑料桶作为包装、储运领域的重要工具,其生产过程融合了高分子材料科学与精密制造技术。一家规范的塑料桶制造厂,其生产流程通常分为原料准备、吹塑成型、后处理及质量检验四大阶段,每个阶段都嵌入了严格的质量控制节点。
一、生产流程概述
1. 原料准备与配比
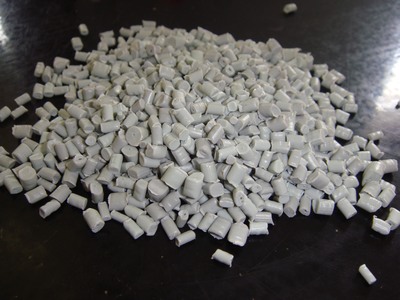
主要原料为高密度聚乙烯(HDPE)或聚丙烯(PP),根据用途可能添加抗紫外线剂、抗静电剂或色母粒。原料需在恒温干燥室中去除水分,然后通过自动计量系统按配方混合,确保批次一致性。
2. 熔融塑化与型坯成型
混合料进入挤出机,在180–230℃下熔融塑化,通过机头挤出成管状型坯。型坯的壁厚分布由程序控制器调节,以保证桶体强度均匀。
3. 吹塑成型与冷却
型坯落入模具后,压缩空气(0.4–0.8 MPa)吹胀使其紧贴模腔,同时模具通冷却水使制品定型。冷却时间根据桶壁厚度计算,避免变形或内应力。
4. 修边、后处理与组装
脱模后切除飞边、毛刺,对桶口进行修整;如需提手、密封盖或内衬袋,则进行热合或装配。部分产品还需表面火焰处理以增强印刷附着力。
二、质量控制要点
1. 原材料检验
每批进厂的HDPE需检测熔融指数(MFI)、密度、灰分及水分含量,确保符合产品耐化学品和抗冲击要求。回收料比例严格控制在10%以内,且需单独标识。
2. 尺寸与外观控制
使用卡尺、壁厚仪检测桶体直径、高度、桶口螺纹及最小壁厚(通常≥0.8mm)。外观检查包括气泡、焦料、凹陷、疵点等,不允许有穿透性缺陷。
- 物理性能测试
- 跌落试验:在-18℃下冷冻后,从1.2m高度跌落三次,无破裂为合格。
- 堆码试验:常温下加载规定重量(如3倍桶重)持续24小时,变形率不超过5%。
- 密封性试验:注入压缩空气后浸水,无气泡;或注水倒置,静置30分钟无渗漏。
4. 卫生与化学安全
用于食品或药品包装的塑料桶,需通过GB 4806.7食品接触材料标准检测,包括总迁移量、高锰酸钾消耗量及重金属含量。生产车间需实施洁净控制,避免交叉污染。
5. 过程参数监控
实时记录挤出温度、吹气压力、模具温度及冷却时间,采用SPC(统计过程控制)确保关键参数在±5%波动范围内。每两小时抽检一次,留存样品可追溯。
三、常见问题与改进方向
常见缺陷包括壁厚不均导致的局部过薄、冷却不足引起的翘曲、以及合模线强度不足。解决方案包括优化型坯程序、增加冷却通道、调整锁模力。引入在线测厚仪和机器视觉系统可实现100%全检,提升良品率。
塑料桶制造厂的竞争力取决于生产流程的标准化与质量控制的系统化。只有从原料到成品全链条严格管理,才能生产出耐候、耐冲击、安全合规的塑料桶产品。